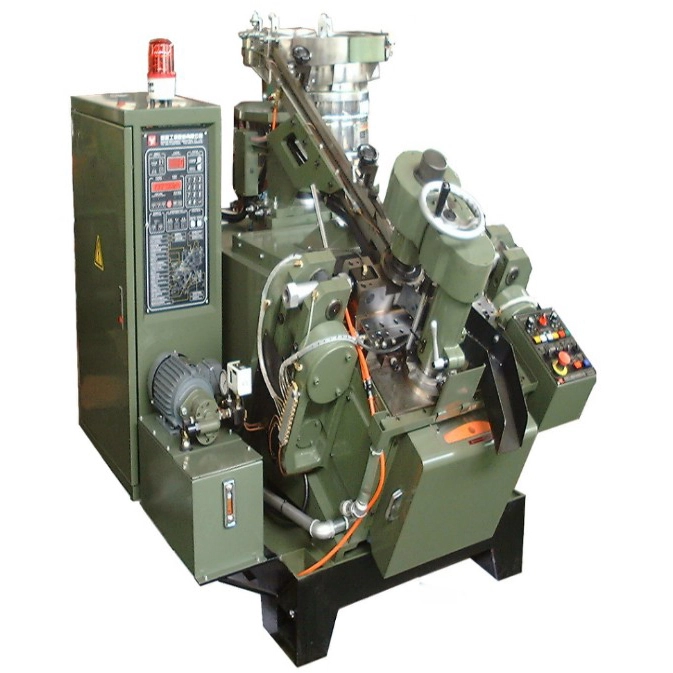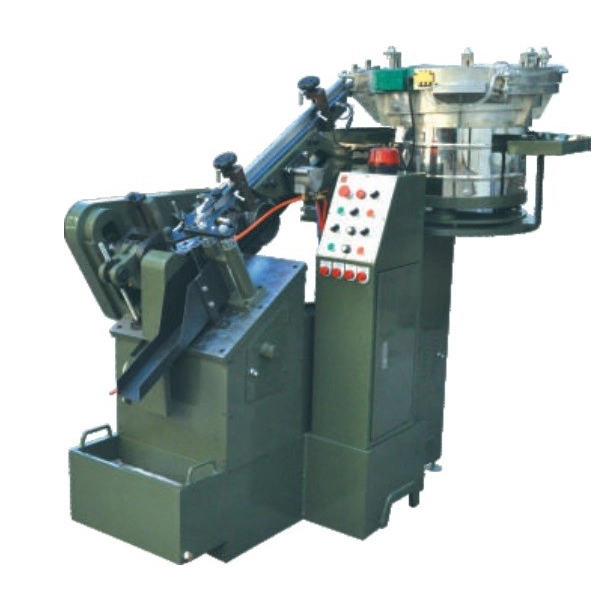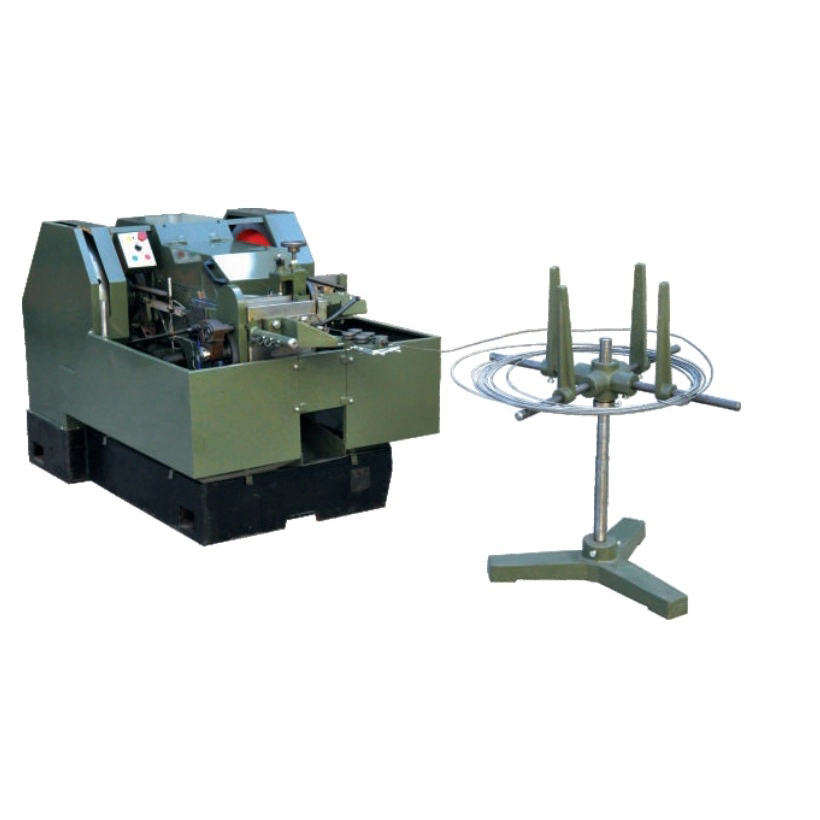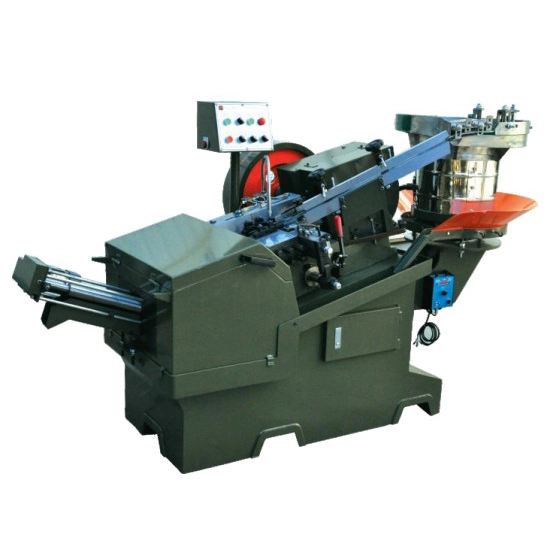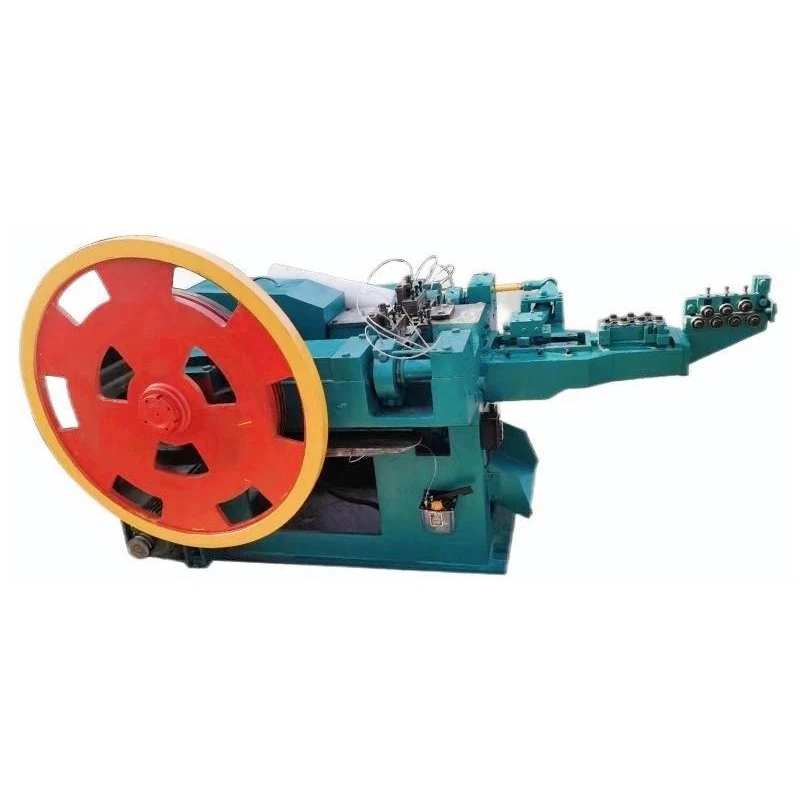
Abstracto· Este artículo proporciona un examen técnico detallado de laMáquina laminadora automática de roscas de tornillo, explorando sus principios operativos, configuraciones mecánicas y las ventajas metalúrgicas del laminado de roscas sobre los métodos de corte tradicionales. La discusión cubre sistemas de matrices planas y cilíndricas, requisitos de conformabilidad de materiales, parámetros de producción y consideraciones de control de calidad esenciales para la fabricación de sujetadores de alto volumen.
01. Principios fundamentales del laminado de hilos
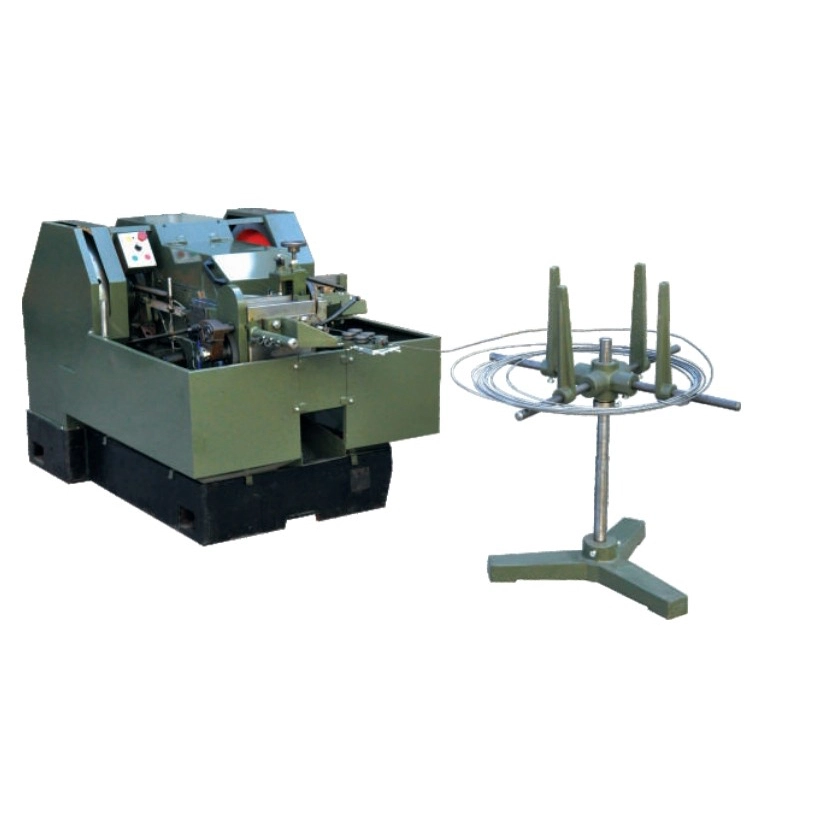
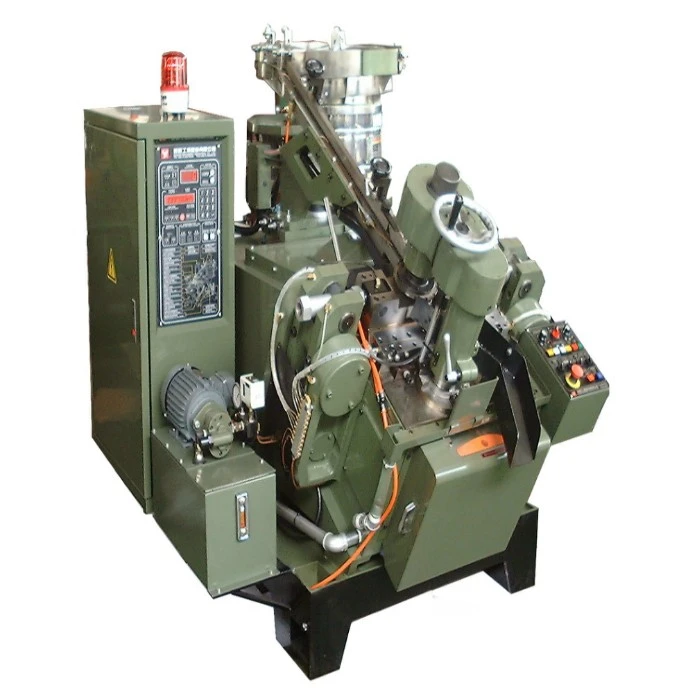
UnMáquina laminadora automática de roscas de tornilloFunciona según el principio de conformado en frío, un proceso fundamentalmente diferente del roscado. En lugar de eliminar material para crear hilos, el laminado de hilos desplaza el material mediante una deformación plástica controlada. La pieza de trabajo se coloca entre dos matrices, ya sean planas o cilíndricas, que contienen la impresión negativa del perfil de rosca deseado.
A medida que los troqueles se mueven entre sí, penetran la superficie de la pieza en bruto, obligando al material a fluir y llenar las cavidades del troquel. Este proceso de trabajo en frío refina la estructura del grano del material, alineando el flujo del grano con el contorno de la rosca en lugar de cortarlo a través. El resultado es un hilo con propiedades mecánicas superiores, que incluyen mayor resistencia a la tracción, resistencia a la fatiga y dureza superficial. El proceso tampoco genera virutas ni virutas, lo que elimina el desperdicio de material y reduce la necesidad de sistemas de manipulación y eliminación de virutas.
Conformación en frío (deformación plástica)
Troqueles planos o troqueles cilíndricos
Sin eliminación de material, flujo de grano mejorado
02. Sistemas de matrices planas versus sistemas de matrices cilíndricas
Dos matrices rectangulares planas; uno estacionario, otro alternativo. Adecuado para una amplia gama de tamaños de tornillos y producción de gran volumen.
Dos o tres matrices cilíndricas giratorias. Ideal para roscas más largas y aplicaciones donde la redondez y la concentricidad son críticas.
Alimentación continua para hilos largos; alimentación para hilos y hombros más cortos.
Las máquinas de troquelado plano pueden producir cientos de piezas por minuto; Las máquinas de troqueles cilíndricos son generalmente más lentas pero ofrecen mayor precisión.
La elección entre sistemas de matriz plana y cilíndrica depende de los requisitos específicos de la aplicación. Las máquinas de troqueles planos son el caballo de batalla de la industria de la fijación, capaces de producir tornillos, pernos y pernos estándar a velocidades muy altas. Las máquinas de troqueles cilíndricos, también conocidas como máquinas laminadoras de roscas rotativas, se utilizan para aplicaciones más especializadas, incluidas varillas roscadas largas, husillos de bolas y componentes que requieren una redondez y un acabado superficial excepcionales.
03. Requisitos de materiales y formabilidad.
ElMáquina laminadora automática de roscas de tornilloRequiere materiales de la pieza de trabajo que posean suficiente ductilidad para sufrir deformación plástica sin agrietarse. La conformabilidad del material es un factor crítico para determinar si una pieza se puede laminar con éxito.
- Acero con poco carbono:Excelente formabilidad; comúnmente utilizado para sujetadores, tornillos y pernos estándar.
- Acero al carbono medio:Buena conformabilidad cuando se recoce adecuadamente; Se utiliza para sujetadores de mayor resistencia.
- Acero inoxidable:La formabilidad varía según el grado; Los grados austeníticos (304, 316) generalmente se pueden laminar, mientras que los grados martensíticos pueden requerir precalentamiento o recocido.
- Aleaciones de Latón y Cobre:Excelente formabilidad; Comúnmente roscado enrollado para componentes eléctricos y de plomería.
- Aleaciones de aluminio:Buena formabilidad; Se utiliza para sujetadores livianos en aplicaciones aeroespaciales y automotrices.
Nota sobre materiales:El diámetro en bruto para el laminado de roscas suele ser mayor que el diámetro menor pero menor que el diámetro mayor de la rosca terminada. Esto permite que el material fluya y llene las cavidades del troquel sin llenar demasiado o insuficientemente el perfil de la rosca.
04. Ventajas metalúrgicas de los hilos laminados
ElMáquina laminadora automática de roscas de tornilloproduce hilos con propiedades metalúrgicas superiores a las creadas por corte. Estas ventajas se derivan de la naturaleza del trabajo en frío del proceso.
| Propiedad | Hilos enrollados | Cortar hilos |
|---|---|---|
| Flujo de grano | Continuo, sigue el contorno del hilo. | Interrumpido, cortado a través del grano |
| Resistencia a la tracción | Aumentó (10–30%) | Resistencia del material base |
| Resistencia a la fatiga | Significativamente mejorado | Menor, debido a las concentraciones de estrés. |
| Acabado superficial | Suave, endurecido | Puede tener marcas de herramientas |
| Desperdicio de materiales | Ninguno | Se generan virutas y virutas |
| Velocidad de producción | muy alto | Más lento, se requieren múltiples pases |
Basado en principios metalúrgicos de conformado en frío.
El flujo continuo de grano en los hilos laminados distribuye la tensión de manera más uniforme, lo que reduce la probabilidad de falla por fatiga. El endurecimiento por trabajo que se produce durante la laminación también aumenta la dureza superficial de la rosca, mejorando la resistencia al desgaste. Estas ventajas hacen que las roscas laminadas sean la opción preferida para sujetadores críticos en aplicaciones automotrices, aeroespaciales y estructurales.
05. Parámetros de producción y factores de eficiencia
La eficiencia de unMáquina laminadora automática de roscas de tornilloestá determinado por una combinación de especificaciones de la máquina, calidad de las herramientas y parámetros operativos. Estos factores deben equilibrarse cuidadosamente para lograr tasas de producción y calidad de hilo óptimas.
- Velocidad de rodadura:La velocidad a la que los troqueles se mueven o giran. Las velocidades más altas aumentan la producción, pero pueden requerir herramientas y sistemas de enfriamiento más robustos.
- Presión del troquel:La fuerza aplicada por los troqueles a la pieza de trabajo. Una presión insuficiente da como resultado una formación de rosca incompleta, mientras que una presión excesiva puede provocar grietas o daños en la matriz.
- Alineación de matrices:La alineación precisa de las matrices es fundamental para producir roscas con paso, paso y ángulo correctos.
- Lubricación:La lubricación adecuada reduce la fricción y la generación de calor, lo que prolonga la vida útil del troquel y mejora el acabado de la superficie de la rosca.
- Preparación en blanco:El diámetro, el chaflán y el estado de la superficie de la pieza en bruto deben controlarse cuidadosamente para garantizar una formación de rosca consistente.
Las máquinas laminadoras de roscas automáticas modernas incorporan características como sistemas de alimentación servoaccionados, lubricación automática y monitoreo durante el proceso para mantener una calidad constante a altas tasas de producción. Estas características reducen la intervención del operador y minimizan el tiempo de inactividad, lo que contribuye a la eficiencia general de fabricación.
06. Control de Calidad e Inspección Dimensional
El control de calidad es un aspecto esencial de la producción de laminado de hilos. ElMáquina laminadora automática de roscas de tornilloSe debe monitorear para garantizar que las roscas producidas cumplan con las especificaciones requeridas para el diámetro de paso, el diámetro mayor, el diámetro menor, el avance y el ángulo de flanco.
- Inspección dimensional:Se utilizan micrómetros de rosca, calibres de anillo y comparadores ópticos para verificar las dimensiones de las roscas con respecto a estándares como ISO, DIN y ANSI.
- Inspección del acabado superficial:La inspección visual y la perfilometría se utilizan para evaluar la rugosidad de la superficie y detectar defectos como solapamientos, costuras o grietas.
- Certificación de materiales:Se debe verificar la composición química y las propiedades mecánicas del material entrante para garantizar que cumpla con los requisitos para el laminado de roscas.
- Mantenimiento de matrices:La inspección y el reemplazo periódicos de las matrices son esenciales para mantener la calidad de la rosca y prevenir defectos.
Nota de calidad:El control estadístico de procesos (SPC) se emplea comúnmente en la producción de laminado de roscas para monitorear dimensiones críticas y detectar desviaciones del proceso antes de que conduzca a piezas fuera de especificación. Este enfoque proactivo de la gestión de la calidad es esencial para la fabricación de gran volumen.
Preguntas frecuentes
Las especificaciones técnicas pueden variar según el modelo y el fabricante. Consulte siempre la documentación del producto para conocer los requisitos específicos de su aplicación.