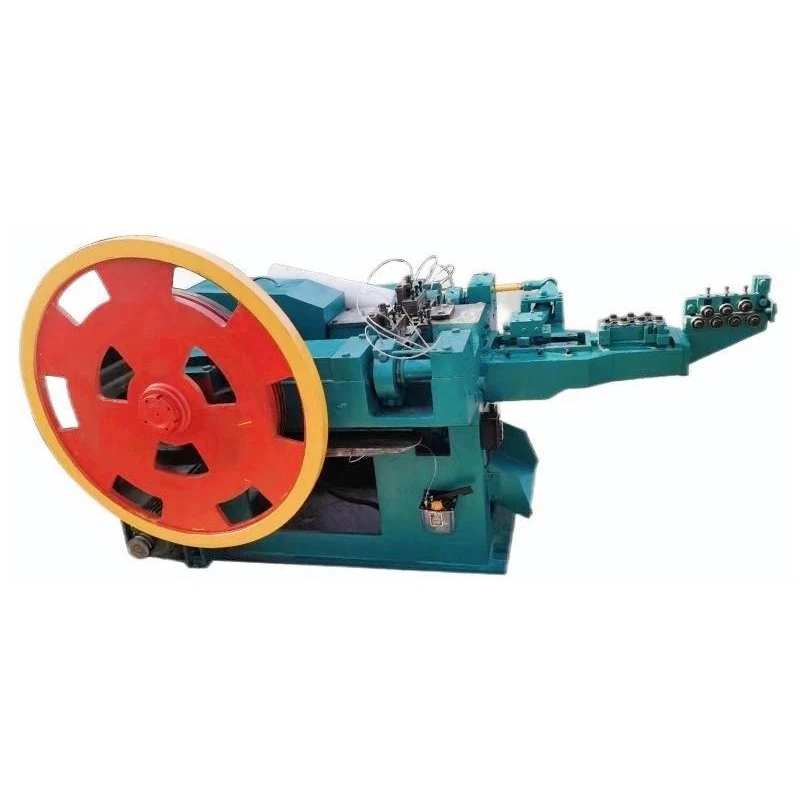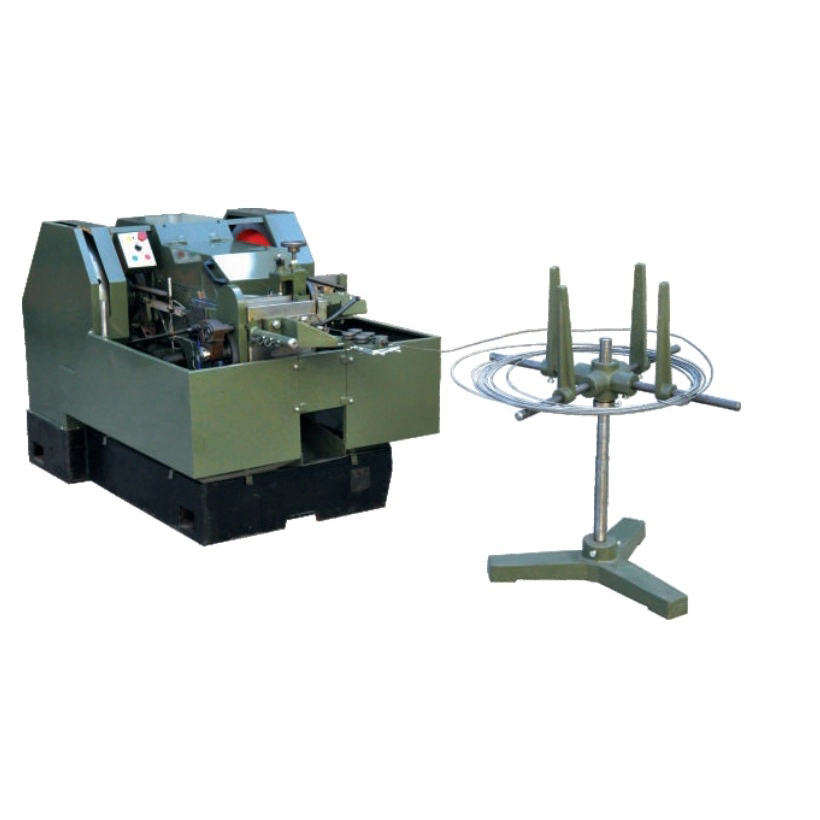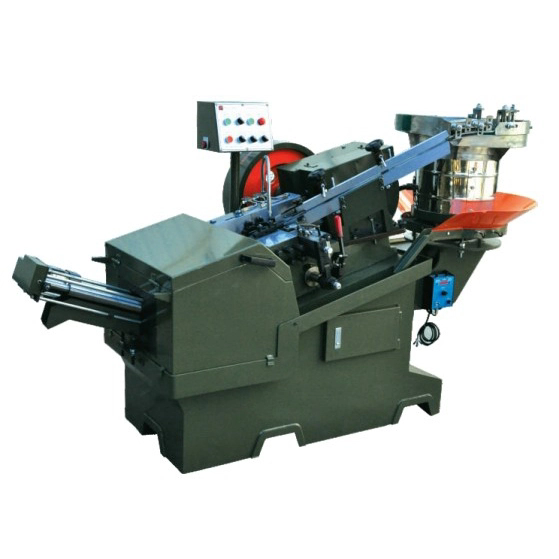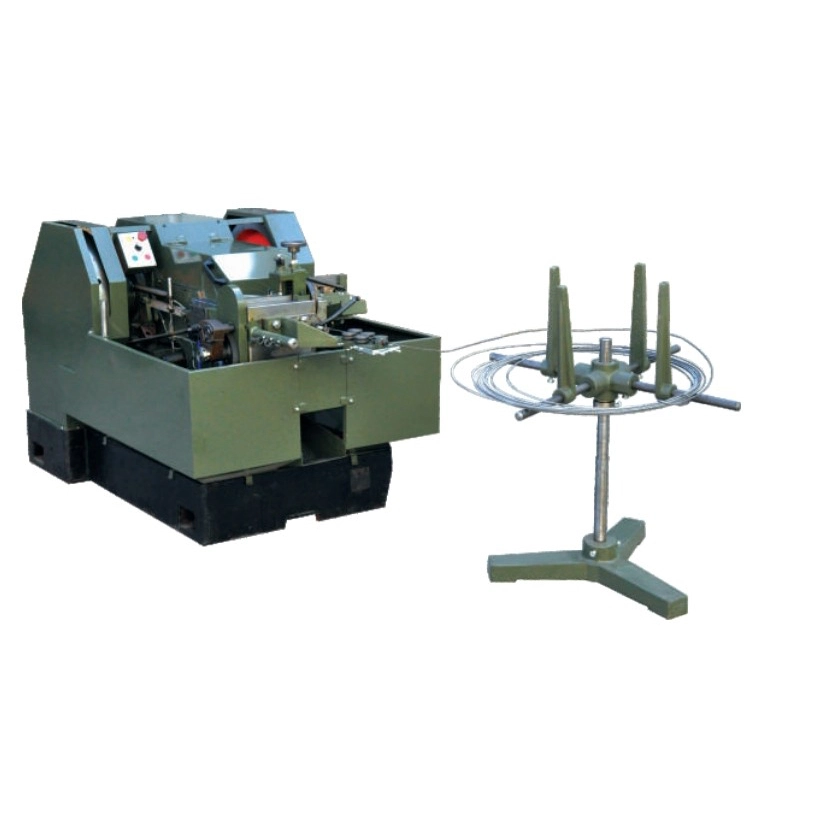
Manténgase actualizado sobre nuestras últimas apariciones en exposiciones, lanzamientos de nuevos productos y desarrollos de la empresa a medida que continuamos ampliando nuestra presencia en los mercados internacionales de sujetadores y maquinaria.
Resumen del artículo: A máquina de cabezal en frío de tornilloes una pieza central del equipo para los fabricantes que necesitan producir grandes cantidades de tornillos y piezas de sujetadores precisos, consistentes y mecánicamente confiables. Al formar metal mediante deformación plástica controlada en lugar de eliminar material mediante corte convencional, el cabezal en frío puede mejorar la utilización del material, la continuidad de la producción y la consistencia dimensional. Este artículo explica cómo funciona el proceso, qué factores influyen en la selección de la máquina, cómo los fabricantes pueden reducir los problemas de producción comunes y cómo YWC puede soportar diferentes requisitos de fabricación de tornillos y sujetadores.
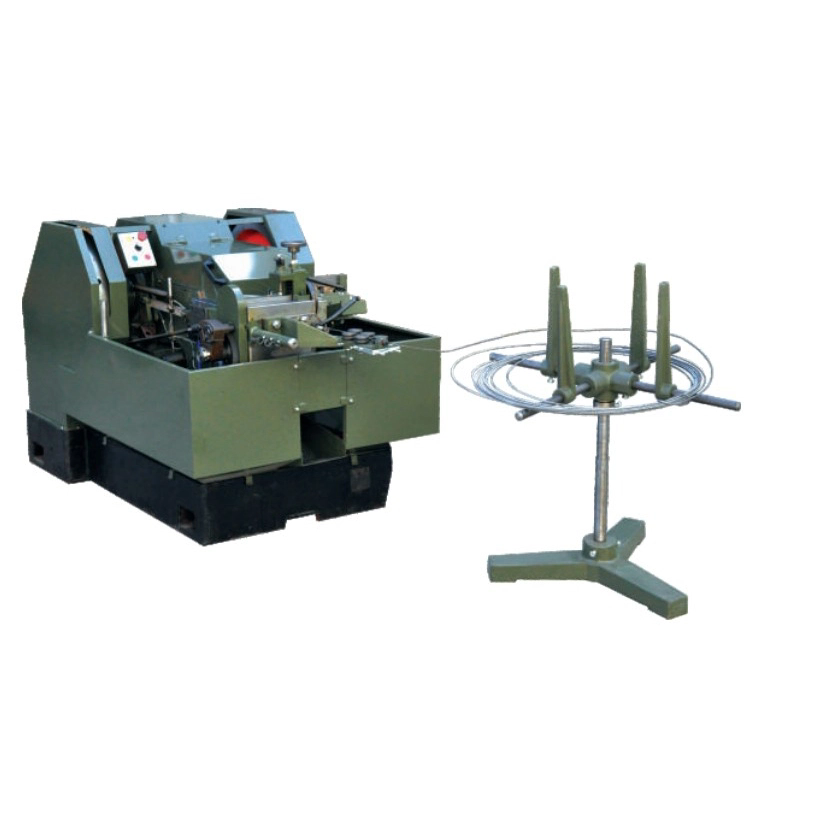
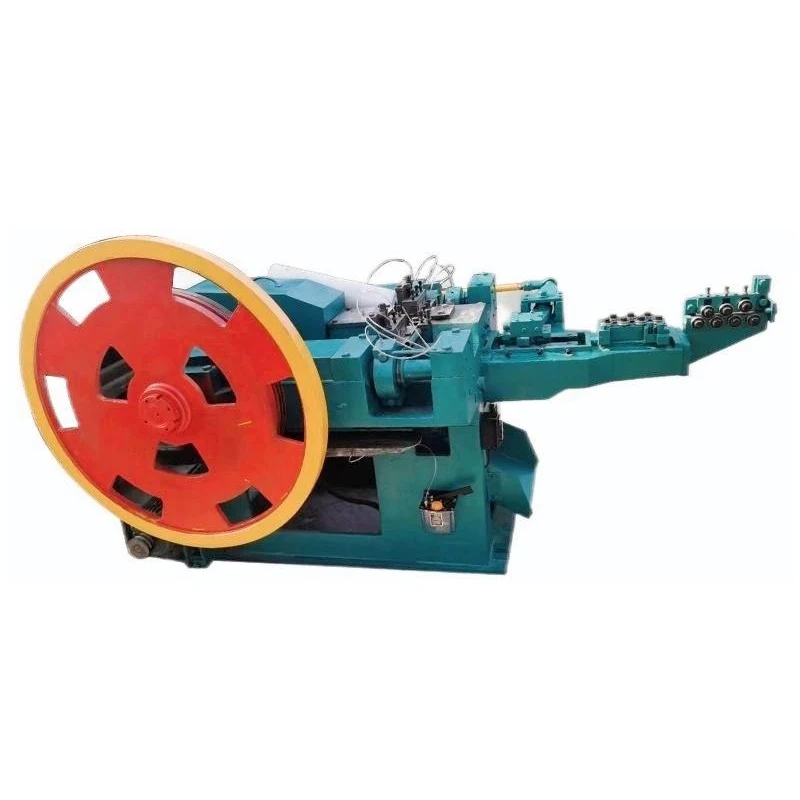
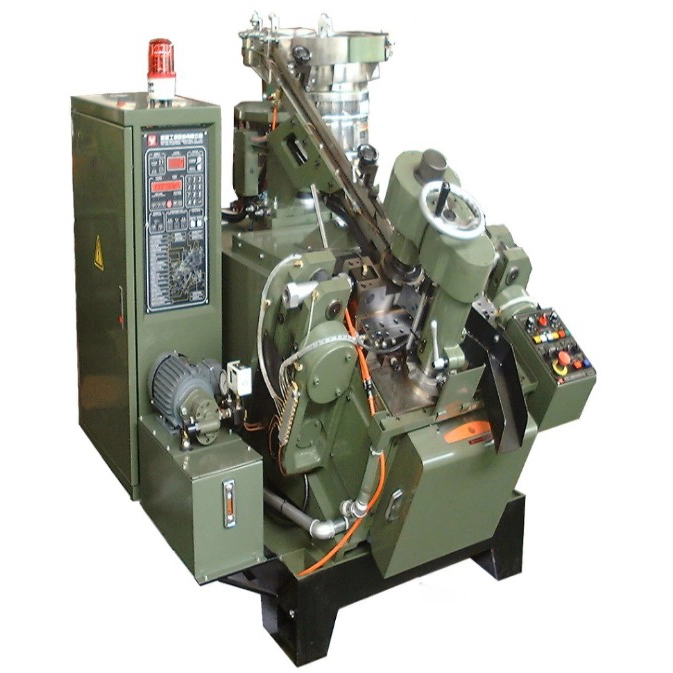
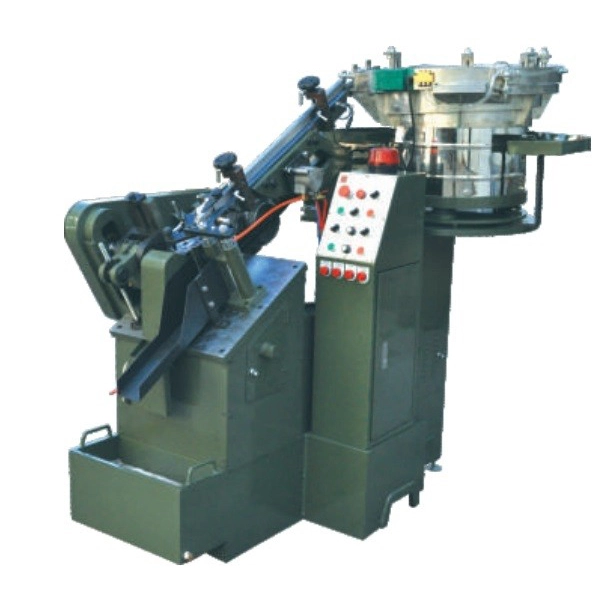
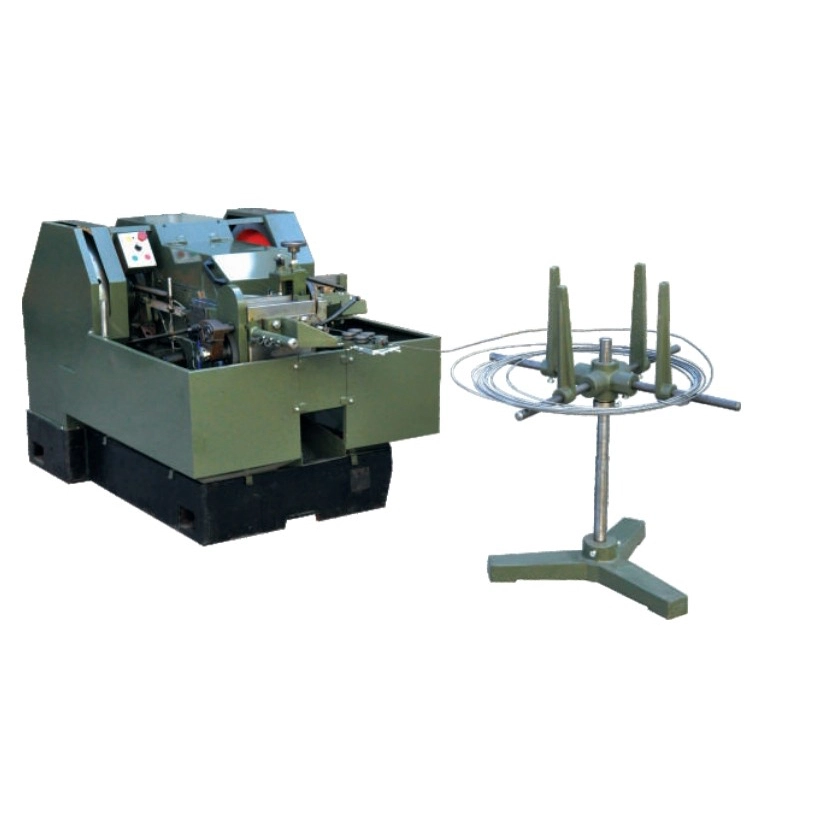
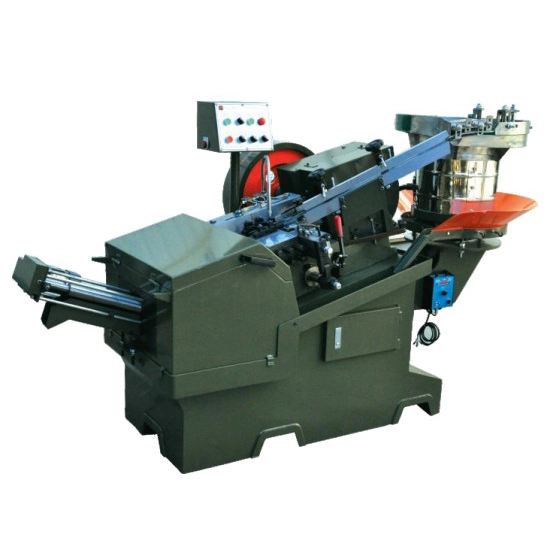
A Máquina de cabezal en frío de tornillosforma alambre de metal en espacios en blanco para tornillos aplicando fuerza mecánica controlada a temperatura ambiente o cerca de ella. En lugar de cortar el exceso de material para crear la geometría requerida, la máquina empuja y remodela el cable entrante dentro de herramientas de precisión.
Esta distinción es importante para los fabricantes de sujetadores. Un proceso de mecanizado convencional puede comenzar con una pieza más grande de material y eliminar secciones no deseadas hasta lograr la forma requerida. El cabezal en frío adopta un enfoque diferente: el material se desplaza a la configuración deseada.
Durante la operación, el alambre se alimenta de forma continua o intermitente al sistema de formación. La máquina corta una longitud predeterminada de alambre, coloca la pieza en bruto con precisión y utiliza punzones y matrices para crear la cabeza y otras características requeridas. Dependiendo de la configuración de la máquina y el diseño del producto, se pueden realizar múltiples operaciones de formación de forma secuencial.
El resultado es una pieza bruta de tornillo que posteriormente puede pasar a procesos como laminado de roscas, conformación de puntas, ranurado, tratamiento térmico, tratamiento de superficies, inspección y embalaje.
YWC desarrolla equipos de fabricación de tornillos para fabricantes que requieren un rendimiento de conformado estable, eficiencia de producción y adaptabilidad a diferentes especificaciones de sujetadores. La configuración adecuada de la máquina depende del material, las dimensiones, la geometría del cabezal, el volumen de producción y el nivel de automatización requerido.
El proceso de estampación en frío es más que simplemente presionar alambre en una matriz. La producción precisa de tornillos requiere coordinación entre alimentación, corte, posicionamiento, herramientas, fuerza de conformado y descarga.
La producción comienza con una bobina o material de alambre adecuado. El mecanismo de alimentación entrega el material al área de formación a un ritmo controlado.
La alimentación estable es esencial porque la posición inconsistente del alambre puede afectar el volumen de material que ingresa al troquel. Incluso cuando las herramientas de conformado se fabrican con precisión, un sistema de alimentación inestable puede producir variaciones dimensionales.
El cable entrante se corta en espacios en blanco predeterminados. La longitud de la pieza en bruto debe corresponderse estrechamente con el volumen de material necesario para la geometría acabada de la cabeza y el mango.
La longitud incorrecta del espacio en blanco puede crear varios problemas:
La pieza cortada debe llegar a la estación de formación en la orientación y posición correctas. En la producción de gran volumen, la transferencia confiable se vuelve particularmente importante porque miles o millones de ciclos repetidos dejan poco espacio para errores de posicionamiento acumulados.
El punzón fuerza la pieza en bruto hacia la cavidad del troquel. El metal sufre una deformación plástica y fluye hacia el espacio disponible.
Esta etapa determina gran parte de la geometría de la cabeza del tornillo. Dependiendo del diseño del producto, se pueden usar varias etapas de formación para crear gradualmente formas complicadas en lugar de intentar completar toda la geometría en una operación excesiva.
Después del conformado, la pieza en bruto del tornillo se retira del herramental y se transfiere a la siguiente etapa de producción. La descarga automatizada ayuda a mantener un ciclo de fabricación continuo y al mismo tiempo reduce la manipulación manual.
| Etapa de producción | Función primaria | Preocupación común por la calidad |
|---|---|---|
| Alimentación de alambre | Entregar material consistentemente | Inestabilidad alimentaria |
| Corte | Crea espacios en blanco precisos | Longitud en blanco incorrecta |
| Posicionamiento | Alinear el espacio en blanco | Desalineación |
| Título | Formar la cabeza del tornillo | Grietas o relleno incompleto |
| Descargar | Transferir espacios en blanco terminados | Daños por atasco o manipulación |
Los fabricantes de elementos de fijación a menudo enfrentan los mismos desafíos fundamentales: alto consumo de material, tiempos de ciclo lentos, dimensiones inconsistentes, requisitos excesivos de mano de obra y dificultad para mantener una calidad estable durante grandes tiradas de producción.
Una máquina de cabezal en frío de tornillo correctamente configurada puede solucionar muchos de estos problemas desde su origen.
Debido a que el proceso remodela el material en lugar de eliminarlo principalmente, el cabezal en frío puede lograr una utilización del material considerablemente mejor que muchos métodos de fabricación sustractivos.
Para la producción de tornillos de gran volumen, incluso una pequeña reducción en la pérdida de material puede tener un efecto significativo en el costo de fabricación. Esto resulta particularmente importante cuando se utilizan materiales de aleación o acero inoxidable relativamente caros.
El equipo automatizado de estampación en frío está diseñado para fabricación repetitiva. Una vez que se han establecido adecuadamente los parámetros de alimentación, herramientas y proceso, la máquina puede mantener un ritmo de producción consistente con una intervención limitada del operador.
El conformado en frío puede preservar y redirigir el flujo de grano del metal en lugar de cortar el material de la misma manera que el mecanizado convencional. Esto puede contribuir a características mecánicas útiles en sujetadores diseñados adecuadamente.
Sin embargo, el comportamiento del material depende de la composición de la aleación, las condiciones de formación, la relación de reducción, el diseño de las herramientas, la lubricación y el tratamiento térmico posterior. Por lo tanto, los fabricantes deberían validar el proceso completo en lugar de asumir que el estampado en frío por sí solo garantiza una propiedad mecánica particular.
Cuando la alimentación, el formado, la transferencia y la descarga se automatizan, se requieren menos operaciones manuales. Esto puede mejorar la coherencia de la producción y, al mismo tiempo, permitir a los operadores centrarse en la configuración, la inspección, el seguimiento del proceso y el mantenimiento.
El material adecuado depende en gran medida de la especificación requerida del tornillo y de la capacidad de conformado de la máquina y las herramientas seleccionadas.
Los materiales de fijación comunes incluyen:
La selección de materiales no debe separarse de la selección de la máquina. Un material con mayor resistencia o menor ductilidad puede imponer mayores exigencias al sistema de conformado y a las matrices.
Por ejemplo, los sujetadores de acero inoxidable pueden requerir un control particularmente cuidadoso de las condiciones de formación porque la deformación excesiva o el uso de herramientas inapropiadas pueden contribuir al agrietamiento y al desgaste acelerado de la matriz.
La producción de tornillos de alta calidad requiere algo más que la compra de una máquina de alto rendimiento. Todo el sistema de encofrado debe estar equilibrado.
El volumen en blanco es fundamental para la precisión del rumbo. El diámetro del alambre y la longitud del corte deben proporcionar suficiente material para llenar la geometría requerida sin generar exceso innecesario.
Los troqueles y punzones determinan directamente la forma final del componente formado. Las herramientas mal diseñadas pueden provocar un flujo desigual de material, desgaste prematuro, defectos superficiales o dimensiones inestables.
Por lo tanto, las herramientas deben seleccionarse de acuerdo con:
La lubricación afecta la fricción, el flujo de material, la vida útil de la herramienta y la calidad de la superficie. Una lubricación insuficiente puede aumentar la resistencia al conformado y el desgaste de las herramientas, mientras que una lubricación inadecuada puede generar contaminación o inestabilidad en el proceso.
Los operadores deben monitorear los datos de producción en lugar de esperar hasta que un lote grande ya haya desarrollado defectos. Los cambios en el ruido, la vibración, la fuerza de formación, la temperatura o las mediciones dimensionales pueden proporcionar indicaciones tempranas del desarrollo de problemas.
Incluso una máquina bien diseñada no puede compensar completamente el cable entrante inconsistente. La variación del diámetro, los defectos de la superficie, las propiedades inadecuadas del material o la lubricación inconsistente pueden afectar el proceso de conformado.
Seleccionar una máquina basándose únicamente en el rendimiento máximo teórico puede suponer una inversión inadecuada. La máquina debe evaluarse de acuerdo con la cartera de elementos de fijación y la estrategia de producción reales.
| Factor de selección | Por qué es importante | Preguntas para hacer |
|---|---|---|
| Dimensiones del sujetador | Determina la capacidad de formación | ¿Qué rango de diámetro y longitud se requiere? |
| Diseño de cabeza | Influye en las etapas de herramientas y conformado. | ¿El cabezal es estándar o personalizado? |
| Material | Afecta la fuerza formadora y la vida. | ¿Qué acero o aleación se procesará? |
| Volumen de producción | Determina los requisitos de automatización. | ¿Cuál es la producción requerida por turno? |
| Variedad de productos | Influye en los requisitos de cambio | ¿Con qué frecuencia cambiarán las especificaciones? |
| Equipos aguas abajo | Determina la compatibilidad de línea | ¿Seguirán el rumbo las máquinas laminadoras de hilo u otras máquinas? |
Los fabricantes también deben considerar la disponibilidad de soporte técnico, repuestos, asistencia con herramientas, soporte para la puesta en marcha y capacitación de operadores. Estos factores pueden tener un efecto sustancial en el valor real de la vida útil de los equipos industriales.
YWC ofrece soluciones de cabezal en frío para tornillos para diferentes requisitos de producción de sujetadores y puede configurar equipos de acuerdo con las especificaciones del producto, las características del material y los objetivos de producción.
La automatización se vuelve cada vez más valiosa a medida que aumenta el volumen de producción.
Un flujo de trabajo moderno y automatizado de fabricación de tornillos puede incluir:
Conectar estos procesos puede reducir las brechas entre operaciones individuales. En lugar de mover manualmente los productos semiacabados de una máquina a otra, los fabricantes pueden establecer un flujo de producción más continuo.
Este enfoque puede ser particularmente beneficioso para las fábricas que enfrentan escasez de mano de obra, volúmenes de pedidos crecientes o requisitos estrictos de repetibilidad.
YWC también ofrece soluciones integradas de línea de producción de tornillos que pueden combinar el conformado con procesos posteriores. La configuración exacta debe seleccionarse según el diseño del sujetador y la capacidad de producción requerida.
Los sujetadores de cabeza fría se utilizan en una amplia gama de industrias porque los tornillos y los componentes relacionados son fundamentales para el ensamblaje mecánico.
La configuración requerida de la máquina cambia significativamente entre tornillos electrónicos en miniatura y sujetadores de ingeniería más grandes. Es por eso que se debe establecer la geometría del producto y el volumen de producción objetivo antes de seleccionar el equipo.
El mantenimiento preventivo es esencial para mantener una calidad de conformado constante. Los equipos de cabezal en frío funcionan bajo cargas mecánicas repetidas, por lo que los pequeños problemas pueden volverse importantes si se ignoran.
Un programa de mantenimiento práctico debe incluir:
El mantenimiento debe basarse tanto en el tiempo de funcionamiento como en el estado real de la máquina. Si una máquina produce cabezales cada vez más inconsistentes, requiere ajustes frecuentes o experimenta fallas repetidas en las herramientas, es posible que el simple reemplazo de componentes individuales no resuelva el problema subyacente.
El análisis de la causa raíz debe examinar el sistema de conformado completo, incluido el material, la longitud de la pieza en bruto, las herramientas, la lubricación, la configuración de la máquina y la precisión de la transferencia.
Una máquina de cabezal en frío para tornillos es un equipo industrial que se utiliza para formar alambres metálicos en espacios en blanco para tornillos mediante deformación plástica controlada. Se utiliza ampliamente para la producción de grandes volúmenes de tornillos, pernos, remaches y otros componentes de fijación.
El cabezal en frío da nueva forma al metal mediante deformación plástica, mientras que el mecanizado generalmente elimina el material mediante corte. Por lo tanto, el estampado en frío puede proporcionar una mejor utilización del material y es particularmente adecuado para la fabricación repetitiva de sujetadores de gran volumen.
Sí. Con punzones, matrices, secuencias de conformado y ajustes de la máquina adecuados, los equipos de estampación en frío pueden producir muchas geometrías personalizadas de tornillos y sujetadores. La viabilidad depende de las dimensiones, el material, el diseño del cabezal y la relación de formación del producto.
Sí. El acero inoxidable se puede recubrir en frío cuando la máquina, las herramientas, la lubricación, la condición del material y la secuencia de conformado coinciden adecuadamente. Los parámetros de producción deben validarse para el grado específico de acero inoxidable y la geometría del tornillo.
Normalmente no. El cabezal en frío crea principalmente el espacio en bruto del tornillo y la geometría de la cabeza. El laminado de roscas se utiliza comúnmente después para formar la rosca externa, aunque el proceso posterior exacto depende del diseño del sujetador terminado.
Comience por controlar la calidad de la materia prima, la longitud de la pieza en bruto, el estado del troquel y del punzón, la lubricación, los parámetros de conformado y la precisión de la transferencia. La inspección constante y el mantenimiento preventivo también son importantes para identificar problemas antes de que afecten a grandes lotes de producción.
Puede serlo, pero el beneficio económico depende de la frecuencia de cambio, la variedad de productos, el volumen de producción y los requisitos de automatización. Los fabricantes con cambios frecuentes en las especificaciones deben prestar especial atención al tiempo de preparación y a la eficiencia del cambio de herramientas.
La información útil incluye dibujos de tornillos, calidad del material, diámetro del alambre, dimensiones del acabado, tipo de cabezal, volumen de producción esperado, tasa de ciclo objetivo, tolerancias requeridas y procesos posteriores. La información detallada del producto permite evaluar con mayor precisión la configuración de la máquina y los requisitos de herramientas.
Una máquina moldeadora de tornillos en frío puede convertirse en la base de una operación eficiente de fabricación de sujetadores cuando el equipo, el material, las herramientas y el proceso de producción combinan adecuadamente. Al formar piezas en bruto de tornillos mediante deformación plástica controlada, los fabricantes pueden reducir la pérdida de material, respaldar la producción continua, mejorar la repetibilidad y establecer una ruta más eficiente hacia la fabricación de sujetadores de gran volumen.
Sin embargo, la elección del equipo no debe basarse únicamente en la velocidad de salida. La geometría del producto, las características del material, las etapas de formación, los requisitos de herramientas, el nivel de automatización, los procesos posteriores, el mantenimiento y el soporte técnico a largo plazo influyen en el rendimiento real de un sistema de producción.
YWCse centra en equipos de fabricación de tornillos y cabezales en frío para fabricantes de sujetadores con diferentes requisitos de producción. Ya sea que el objetivo sea una producción en masa estandarizada, una fabricación de tornillos personalizada, una producción de sujetadores de acero inoxidable o una línea automatizada más integrada, la configuración correcta debe comenzar con el producto real y los objetivos de producción.
¿Listo para mejorar su proceso de producción de sujetadores?Comparta las especificaciones de sus tornillos, los requisitos de materiales y la capacidad de producción esperada con YWC para analizar una solución de cabezal en frío adecuada.Contáctenoshoy para explorar la configuración de máquina adecuada para sus necesidades de producción.